真空蒸着で金属膜を形成していると、
「基板の正面には十分な膜が付くのに、側面や凹部には膜が付きにくい」
「立体形状のサンプルで膜厚にばらつきが出る」
といった問題が起こることがあります。
こうした成膜しにくい部分への膜の付き方、いわゆる「回り込み」を改善するには、基板の向きや動かし方を見直す方法があります。
それでも十分な膜厚が得られない場合は、真空蒸着だけにこだわらず、スパッタリングなど別の成膜方式を検討することも選択肢です。
今回は、真空蒸着で側面や凹部に膜が付きにくい原因と、基板の回転・傾斜による対策、スパッタリングへの切り替えを検討する際のポイントを解説します。
真空蒸着で回り込みが悪くなるのはなぜ?
真空蒸着では、蒸発源から蒸発した成膜材料を基板に付着させるため、蒸発源と基板の位置関係や基板の形状によって、成膜材料の届き方が変わります
蒸発源から飛来する成膜材料が凹部や裏面に届きにくいため
真空蒸着は、真空中で成膜材料を加熱・蒸発させ、蒸発した材料を基板表面に堆積させる成膜方法です。
真空蒸着法とスパッタリング法の原理や特徴を解説した石井清氏の論文でも、両者はそれぞれ異なる原理による薄膜形成技術として紹介されています。
このような真空蒸着では、蒸発源から基板へ向かって成膜材料が飛来するため、蒸発源から見て直接材料が届きにくい位置では、十分な成膜が難しくなる場合があります。[※1]
特に、基板に深い凹部や段差がある場合、表面には十分な材料が到達していても、凹部の底や側面には材料が届きにくくなることがあります。
その結果、表面は十分な膜厚なのに、側面や凹部は薄いという状態が起こる可能性があります。
立体形状では成膜位置によって膜厚に差が生じやすい
平面的な基板であれば比較的均一な膜厚を得やすくても、立体形状になると場所によって蒸発源との位置関係が変わります。
そのため、同じ基板上でも、蒸発源から材料が届きやすい場所と届きにくい場所が生じ、膜厚に差が出ることがあります。

真空蒸着の回り込みを改善する方法
真空蒸着の回り込みを改善するには、まず成膜条件だけでなく、基板の向きや動かし方を見直すことが考えられます。
基板を回転・傾斜させて成膜方向を変える
真空蒸着では、蒸発源から見て陰になる面に成膜材料が届きにくくなります。側面に膜を付けたい場合は、基板を傾け、その面を蒸発源に向ける方法が考えられます。
また、基板を回転させることで、成膜位置による膜厚のばらつきを抑えられる場合があります。ただし、基板面に垂直な軸で回すだけでは、側面や凹部への材料の届き方が十分に変わらないこともあります。
深い凹部や裏面など、向きを調整しても蒸発源から見て陰になる部分では、十分な膜厚が得られない可能性があります。
回転・傾斜だけでは改善しにくい形状もある
基板の回転や傾斜を試しても、十分な膜厚が得られない場合があります。
例えば、
- 深い凹部がある
- 段差が大きい
- 複雑な3次元形状になっている
- 特定の面に一定以上の膜厚が必要
といったケースです。
このような場合は、成膜条件をさらに調整するだけでなく、成膜方式そのものを見直すことも選択肢になります。
真空蒸着の回り込みが改善しない場合はスパッタリングも検討
基板の回転や傾斜を工夫しても十分な膜厚が得られない場合は、真空蒸着とは異なる成膜方式であるスパッタリングを検討する方法があります。
スパッタリングは真空蒸着とは異なる原理で成膜する
真空蒸着では成膜材料を加熱・蒸発させますが、スパッタリングでは、プラズマ中のイオンをターゲットに衝突させ、ターゲットから叩き出された原子を基板に堆積させます。
石井清氏の解説でも、真空蒸着法とスパッタリング法は、それぞれ異なる原理で薄膜を形成する方法として整理されています。[※1]
スパッタリングは、条件によって成膜材料がさまざまな角度から届くため、真空蒸着より側面の被覆が改善する場合があります。ただし、深い凹部や裏面まで均一に成膜できるとは限りません。[※3]
基板回転によって膜厚分布の改善を検討できる
スパッタリングでも、基板を回転させながら成膜することで、膜厚分布の改善を検討できます。
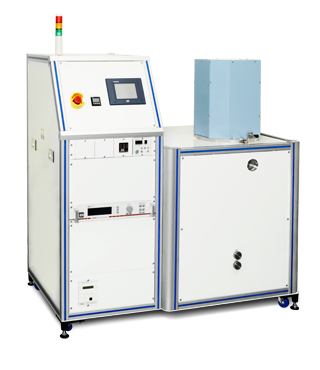
菅製作所のSSP3000では、基板回転速度を標準の5rpmから50rpmへ変更できる高速回転オプションが用意されています。[※2]
同社では、この基板高速回転について、膜厚の均一性向上や多元同時スパッタによる合金成膜への効果が見込めるとしています。
また、SSP3000はφ2インチのマグネトロンカソードを3基搭載し、φ100mm以内で膜厚分布±3%以下を特徴とする高性能・多機能型のスパッタ装置です。
なお、φ100mm以内で±3%以下は平面内の膜厚分布を示す値であり、立体形状の側面・凹部の膜厚を保証するものではありません。
真空蒸着の回り込みが改善しない場合は成膜方法を相談
基板の回転・傾斜を工夫しても側面や凹部に十分な膜が付かない場合は、成膜方法の見直しを検討します。ただし、スパッタリングに変更すれば必ず改善するわけではなく、適した方法は基板の形状や膜材料、必要な膜厚によって異なります。
基板の形状と成膜したい面を伝える
ご相談の際は、基板の材質・サイズ、成膜したい面、膜材料、必要な膜厚をお知らせください。凹部の深さや形状が分かる図面・写真もあると、課題を共有しやすくなります。
真空蒸着での回り込みにお困りの方は、お問い合わせフォームからご相談ください。
まとめ
真空蒸着で側面や凹部に膜が付きにくい場合は、まず蒸発源と基板の位置関係を確認しましょう。
基板の回転は膜厚分布の改善に、傾斜は成膜したい面へ材料を届きやすくする対策として検討できます。
ただし、深い凹部や複雑な形状では、回転・傾斜だけで十分な膜厚を得られないことがあります。
その場合は、スパッタリングへの切り替えも選択肢です。
適した方法は基板の形状や膜材料、必要な膜厚によって異なるため、回り込みにお困りの方は成膜したい箇所と条件を添えてご相談ください。
お電話でのお問い合わせ(弊社営業部)
お急ぎの場合や、直接詳しく話を聞きながら相談したい場合は、お電話でお問い合わせください。
(受付時間 8:30~17:00、定休:土日祝)
お問い合わせフォームからのご相談
まずは文面で内容を整理してから相談したい場合は、お問い合わせフォームをご利用ください。ご希望の成膜方法、基板の材質・サイズ、膜の材料・膜厚、ご希望の数量などを合わせてお伝えいただくと、その後のやり取りがスムーズです。
参考文献
- [※1]石井 清「今さら聞けない? 基礎中の基礎 薄膜作製のイロハ,真空蒸着法とスパッタリング法」(2011 年 80 巻 7 号 p. 626-630)
- [※2]菅製作所「SSP3000」
- [※3]Alan Doolittle, “Physical Vapor Deposition: Evaporation and Sputtering,” Georgia Institute of Technology, ECE 6450, Lecture 12, pp. 5–6. PDF