深いトレンチ、細いビアホール、微細な貫通孔。こうした構造の内部に膜を付けようとして、入口ばかりが厚くなり、底や側壁には膜が届かない。あるいは入口が先に塞がって、内部に空洞が残ってしまう。半導体やMEMSの開発現場で起こりやすい問題です。
この課題には、実は性質の異なる2つの要求が混ざっています。穴の内側を膜で「覆いたい」のか、穴そのものを材料で「埋めたい」のか。この2つは似て見えて、最適な手法がまったく違います。
この記事では、まず微細構造への成膜が難しくなる仕組みを整理し、ALD・CVD・PVDの使い分けを比較したうえで、コンフォーマル成膜と埋め込み成膜それぞれの考え方を解説します。
微細構造の穴の中への成膜が難しい理由
アスペクト比が上がると何が起きるのか
微細構造への成膜を語るとき、最初に押さえるべき指標がアスペクト比です。穴や溝の深さを幅で割った値(深さ÷幅)で、この数字が大きいほど「狭くて深い」構造になります。
幅1µm・深さ5µmならアスペクト比5。幅0.5µm・深さ10µmならアスペクト比20。用途によっては、40、50を超える構造も扱われます。
厄介なのは、この難易度が比例して上がるわけではないことです。アスペクト比が2倍になったから2倍難しくなる、という話ではありません。後述するように、ALDで必要になる曝露量は、アスペクト比の高い領域ではその約2乗に比例して増えていきます。数字が少し変わるだけで、プロセス条件は大きく組み替える必要があります。
PVDは入口が先に塞がり、内部にボイドが残る
スパッタリングや真空蒸着といったPVD(物理気相成長)では、成膜材料の粒子がターゲットや蒸発源から基板へ直線的に飛来します。この直進性が、微細な穴では不利に働きます。
粒子は穴の入口の縁に優先的に堆積します。入口が厚くなると開口部が狭まり、さらに奥へ届きにくくなる。この悪循環が進むと、底に膜がほとんど付かないまま入口が塞がり、内部に空洞(ボイド)が残ります。入口にできる庇状の張り出しをオーバーハングと呼びます。
東京エレクトロンによれば、従来主流だった物理蒸着方式では、深いコンタクトの底にある構造体まで膜をつけるのは至難の業だったとされています。デバイスの微細化が進むほど、深い穴の底にあって凹凸が激しい構造体にも均一な膜をつける必要が生まれます。
CVDは深い穴の底までガスが均一に行き渡りにくい
CVD(化学気相成長)は、原料ガスを供給して基板表面で化学反応を起こし、膜を堆積させます。ガスが回り込むため、一般に、通常のライン・オブ・サイト型PVDより高い被覆性を得やすい手法です。同社も、CVD方式であれば穴の底や構造体の周りにまんべんなくガスを行き渡らせ、表面に化学反応を起こすことで均一に成膜できると説明しています。
ただし限界はあります。CVDでは原料の供給と表面反応が同時に進むため、供給量が膜厚に反映されます。深い穴では入口付近で原料が消費されてしまい、奥ほど膜が薄くなる。アスペクト比が上がるにつれて、この傾向は強まります。
「穴を覆う」のか「穴を埋める」のか
ここで、この記事でもっとも重要な整理をしておきます。
微細構造への成膜には、要求の異なる2種類があります。
ひとつは「覆う」こと。穴の内壁を、底も側壁も入口も同じ厚さの膜で覆いたい場合です。バリア膜、絶縁膜、ライナー層、保護膜などがこれにあたります。求めているのはコンフォーマル成膜(段差被覆性の高い成膜)です。
もうひとつは「埋める」こと。穴の内部を材料で完全に充填したい場合です。配線、電極、貫通電極などがこれにあたります。求めているのはギャップフィル、つまり埋め込みです。
この2つを混同すると、手法の選定を誤ります。コンフォーマル成膜が得意な手法で穴を埋めようとすると、後述するように内部に継ぎ目が残ることがあります。逆に、埋め込みに最適化した条件と、薄い均一膜を形成する条件とでは、プロセス設計が異なります。
まず自分の要求がどちらなのかを、はっきりさせることが大切です。
穴の中への成膜方式を比較する
ALD — 高アスペクト比構造を均一に覆いやすい
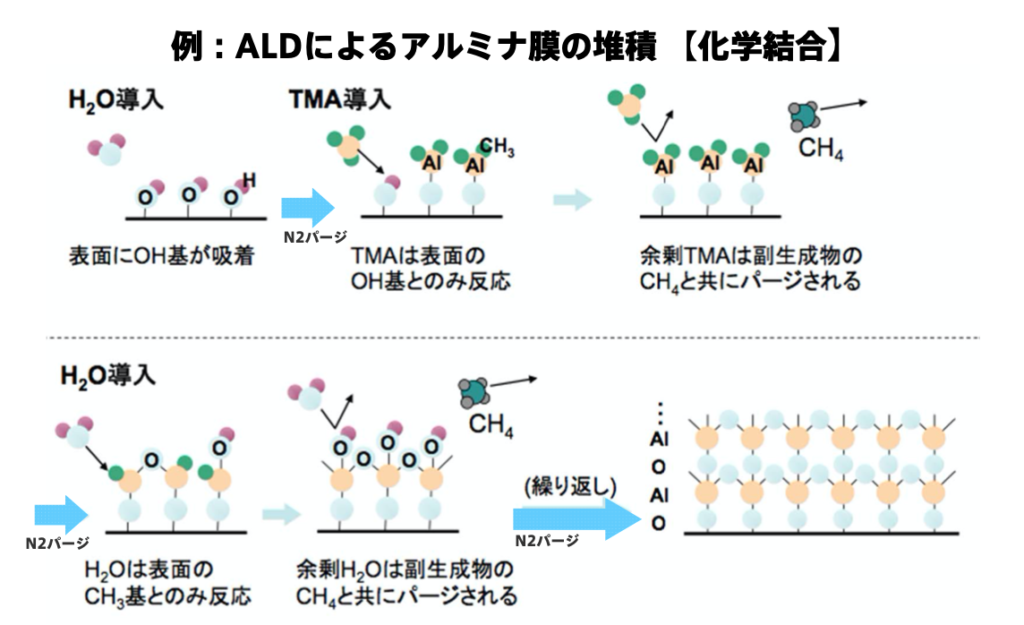
ALD(原子層堆積法)は、前駆体と反応剤など複数の反応物を、同時ではなく交互に供給する気相成膜法です。それぞれの反応が表面で自己制限的に進み、反応サイトを使い切った時点で止まります。各半反応が飽和する条件では、膜厚を主にサイクル数で制御できます。
なお1サイクルあたりの成長量は、多くの場合1原子層に満たない量です。
従来のCVDやPVDと比べたときの特徴は、欠陥やピンホールを抑えた連続膜を形成しやすいこと、良好なステップカバレッジ、膜厚制御性の高さ、そして膜厚分布の良さです。
→ 原理の詳細はALD(原子層堆積法)とは?半導体製造における役割・装置も紹介で解説しています。
CVD — 速いが、深い穴では入口が厚くなりやすい
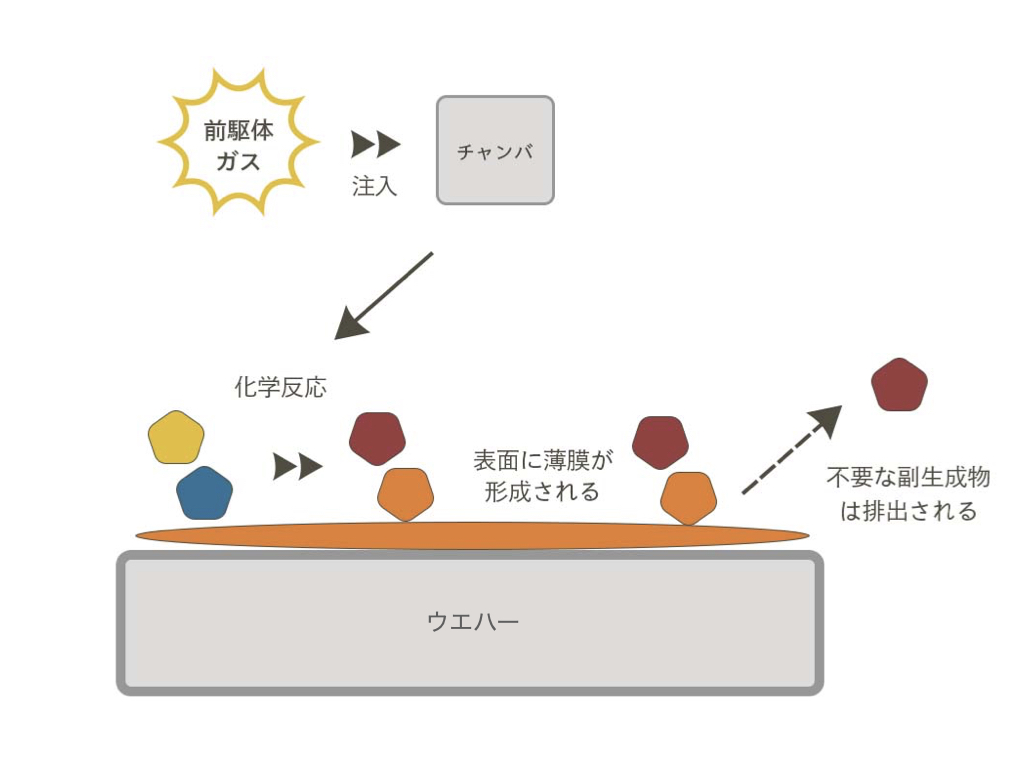
前述のとおり、CVDはガスの回り込みによってPVDより高い被覆性を得やすい手法です。成膜速度もALDより速く、生産性の面で優位です。
一方で、被覆性はプロセス条件で作り込むものであり、ALDのように自己制限反応によって保証されるわけではありません。アスペクト比が高くなるほど、入口と底の膜厚差が問題になります。
PVD — 薄い膜なら微細な溝にも使われる
通常のPVDはライン・オブ・サイト性が強いため、深い穴の底まで厚い膜を付けることには制約があります。ただし、薄いバリア膜やシード膜のように「厚さより連続性が求められる層」であれば、微細な溝に対しても使われています。用途によって評価が変わる手法です。
3方式の比較
| ALD | CVD | PVD | |
| 穴の中への追従性 | 極めて高い | 中〜高 | 低い |
| 成膜の原理 | 前駆体を交互供給し自己制限反応で1層ずつ堆積 | 原料ガスを同時供給し化学反応で堆積 | 材料を物理的に飛ばして直線的に堆積 |
| 膜厚制御性 | 極めて高い(サイクル数で決まる) | 中 | 中 |
| 成膜速度 | 遅い | 速い | 速い |
| 高アスペクト比構造 | 得意 | 条件次第 | 制約が大きい |
| 主な用途 | バリア膜、絶縁膜、ライナー、多孔質体 | 絶縁膜、導電膜、三次元構造 | 平坦面、薄いバリア膜・シード膜 |
※上記は各手法の一般的な傾向を整理したものです。実際の性能はプロセス条件・装置・材料により変動します。
なぜALDが微細な穴の中に強いのか
表面が飽和したら反応が止まる
ALDの1サイクルは、前駆体の供給、パージ、反応剤の供給、パージという4ステップです。それぞれの供給ステップで起きる反応が自己制限的であることが、この手法の核心です。
反応物は表面の反応サイトと結合しますが、サイトを使い切ればそれ以上は反応しません。余分に供給しても膜は厚くならない。つまり、十分な量さえ届けば、供給量のばらつきが膜厚のばらつきになりにくいわけです。
十分な曝露と理想的な自己制限反応が成立すれば、穴の入口と深部の膜厚差を抑えられます。PVDやCVDで起きる「入口だけが厚くなる」現象を回避できるのは、この性質によります。
必要な曝露量はアスペクト比の約2乗で増える
ただし「十分な量が届けば」という条件が付きます。ここが実務上の要点です。
深い孔の奥まで反応物を行き渡らせるには、長い供給時間か高い分圧が必要になります。この必要量は曝露量として、圧力と時間の積で表されます。
Gordonらは、狭い孔やトレンチ内での段差被覆性について分子輸送に基づく速度論モデルを構築しました。このモデルでは、開口部で必要となる曝露量が、アスペクト比の高い領域でアスペクト比の約2乗に比例して増加します。
ただしこれは特定の仮定に基づくスケーリングであり、あらゆる材料・装置・圧力領域に通用する普遍則ではありません。実際に必要な条件は、孔の形状、反応確率、温度、圧力、装置構成によっても変わります。
同論文では、アスペクト比43の孔に酸化ハフニウム膜を100%の段差被覆率で成膜するのに、最低でもおよそ9×10³ラングミュアの曝露を要したと報告されています(1ラングミュア=10⁻⁶ Torr·s)。これは同論文の酸化ハフニウムプロセスにおける一例であり、一般的なALD条件として読める数値ではありません。
それでも実務上の含意は明快です。平坦なウエハーで最適化したレシピを、そのまま高アスペクト比の構造に流用することはできません。曝露条件は対象のアスペクト比に応じて設計し直す必要があります。パージについても、深い構造ほど排気に時間がかかるため、別途の最適化が必要です。
アスペクト比10³オーダーの細孔でも均一被覆は実証されている
では、どこまで届くのか。
Elamらは陽極酸化アルミナ膜を対象に検証しています。細孔径65nm、長さ50µm、長さと径の比がおよそ10³オーダーという極端な構造です。十分な反応物曝露時間を確保することで、この細孔内部を酸化アルミニウム膜で均一に被覆できることが、断面SEM観察で確認されました。
酸化亜鉛の成膜では、EPMA(電子線マイクロアナライザ)による亜鉛の濃度プロファイル測定が行われ、曝露時間を長くするにつれて成膜が細孔の奥へ段階的に浸透していく様子が捉えられています。
条件さえ整えば、ALDはこの領域まで届きます。ただしこれは特定の陽極酸化アルミナ細孔と特定のALD化学系での実証であり、あらゆるALDプロセスの到達限界を示すものではありません。
そしてもうひとつ重要な前提があります。これは細孔の内壁を薄く覆った場合の話です。膜厚が細孔の径に対して十分に薄いため、成膜が進んでも細孔の径はほとんど変わらず、アスペクト比はほぼ一定に保たれます。だからこそ、最初に決めた曝露条件が最後まで通用します。
孔を埋めるところまで膜を成長させる場合は、事情が変わります。これについては後述します。
ALDでも均一にならない条件
一方で、うまくいかないケースもあります。
パージ不足。 前駆体が排気しきれないうちに反応剤を供給すると気相反応が起き、自己制限性が失われます。深い構造ほどパージに時間がかかるため、供給時間だけでなくパージ時間の延長も必要です。
温度条件の逸脱。 低すぎれば前駆体が凝縮または反応が完結せず、高すぎれば熱分解します。どちらも自己制限性を壊します。
深部での反応物の枯渇。 曝露量が足りなければ入口付近で消費され、奥まで届きません。
ガスが到達できない閉空間。 密閉された内部には、ALDでも成膜できません。
→ 面内での膜厚分布についてはALD(原子層堆積)の「面内分布」徹底解説:原理・重要性・課題で扱っています。
トレンチ埋め込み成膜 — ボイドとシームをどう避けるか
ここからは「埋める」側の話です。
コンフォーマル成膜で埋めると内部に欠陥が残ることがある
前節では、アスペクト比10³オーダーの細孔でもALDが均一に被覆できることを見ました。それならば埋め込みはなおさら得意なはずだと思われるかもしれませんが、話は逆になります。
違いは、成膜中に構造が変化するかどうかです。内壁を薄く覆うだけなら、溝や孔の形は最初から最後までほとんど変わりません。しかし埋め込みでは、膜厚が溝の幅の半分に達するまで成長させる必要があります。膜が育つにつれて、残りの隙間はどんどん狭くなっていきます。
このとき生じうる欠陥は、機構の異なる2種類があります。
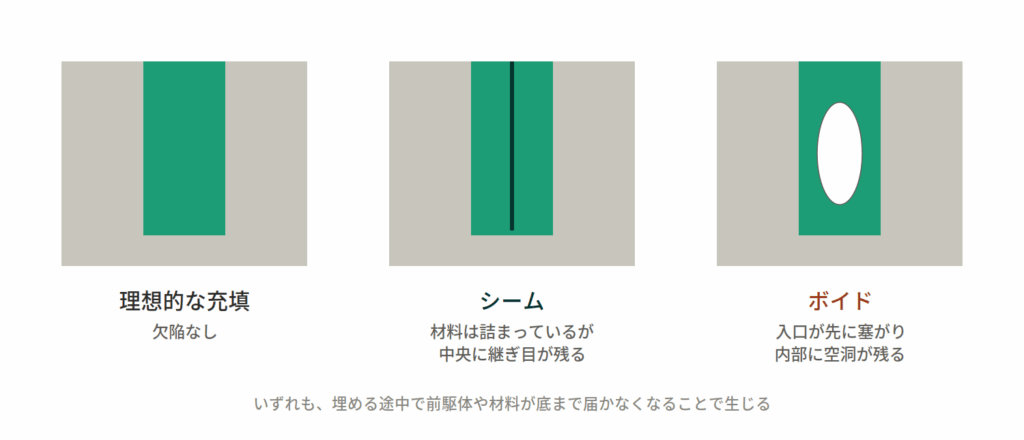
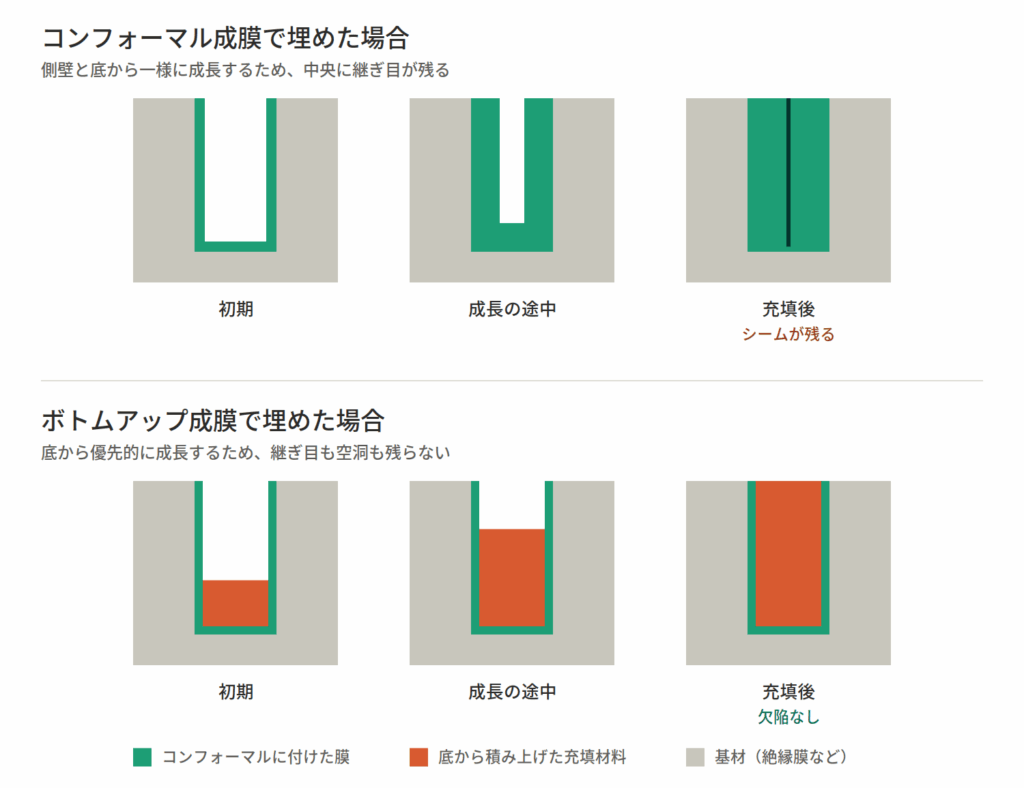
ひとつはシームです。 コンフォーマル成膜でギャップを埋めると、両側壁からほぼ同じ厚さで膜が成長し、中央で成長面どうしが合流します。十分な曝露を維持できていても、合流部に線状のシームや密度差が残る場合があります。
もうひとつはボイドです。 開口が狭まっていくのに対して曝露量が不足すると、深部の反応が飽和しなくなります。すると上部が先に成長してピンチオフし、内部に空洞を閉じ込めます。
材料は詰まっているものの継ぎ目が線状に残った状態をシーム、入口が塞がって内部に空間が取り残された状態をボイドと呼びます。いずれも配線の抵抗を上げるなど、デバイスの特性に影響します。
【図1|シームとボイドの違い】
つまり、コンフォーマル成膜は「覆う」ためには理想的でも、「埋める」という目的に対してはそれだけでは足りません。
ボトムアップ成膜という考え方
では、どうすればシームやボイドを避けられるか。
答えは、穴の底から優先的に成長させることです。側壁の成長を抑え、深部の成長速度を高くする。そうすれば材料が下から積み上がっていき、材料が下から積み上がることで、入口の先行閉塞や中央のシームを抑えやすくなります。これをボトムアップ成膜、あるいはスーパーコンフォーマル成長と呼びます。
言い換えれば、埋め込みで必要なのは「均一に付ける技術」ではなく「意図的に不均一に付ける技術」です。コンフォーマル成膜とは発想が逆になります。
【図2|コンフォーマル成膜とボトムアップ成膜の充填過程の違い】
電解銅めっきによるボトムアップ埋め込み
このボトムアップ成膜がもっとも成熟しているのが、LSIの銅配線を形成するダマシンプロセスです。絶縁膜に溝や孔を掘り、そこへ電解めっきで銅を充填します。
制御の鍵を握るのは、めっき浴に加えられる微量の添加剤です。役割の異なる3種類が組み合わせて使われます。
- サプレッサ(ポリエチレングリコールなど):銅の析出を抑制する
- アクセラレータ(SPSなど):銅の析出を促進する
- レベラー:突出部などの成長を抑える
このほか、塩化物イオンも添加剤の作用に関与します。
ボトムアップが成立する仕組みのひとつが、添加剤の分子サイズの違いです。アクセラレータとして使われるSPSは分子量が小さく、物理的な形状も小さいため、トレンチやビアの内部に侵入しやすい。その結果、パターン内部ではアクセラレータのサプレッサに対する相対濃度が高くなり、析出速度が相対的に速くなります。穴の中だけ成長が速くなるわけです。
ただし、分子サイズだけで決まるわけではありません。各添加剤の吸着と脱離、表面被覆率、埋め込みが進むにつれた形状変化にともなうアクセラレータの濃縮なども関係します。
ダマシンプロセスにおける成膜の分業
ダマシンプロセスの工程を追うと、ここまで説明してきた「覆う」と「埋める」が実際に分業している様子が見えてきます。
まず層間絶縁膜を堆積し、所定の領域にビア孔と配線溝を形成します。次にバリアメタルとCuシード膜を成膜し、その上から電解めっきでCu膜を成膜して埋め込む。最後にCMP(化学的機械的研磨)で余分なCu膜を除去し、Cu表面上にバリア絶縁膜を成膜します。この工程を繰り返すことで多層のCu配線構造ができあがります。
【図3|ダマシンプロセスにおける「覆う」工程と「埋める」工程】
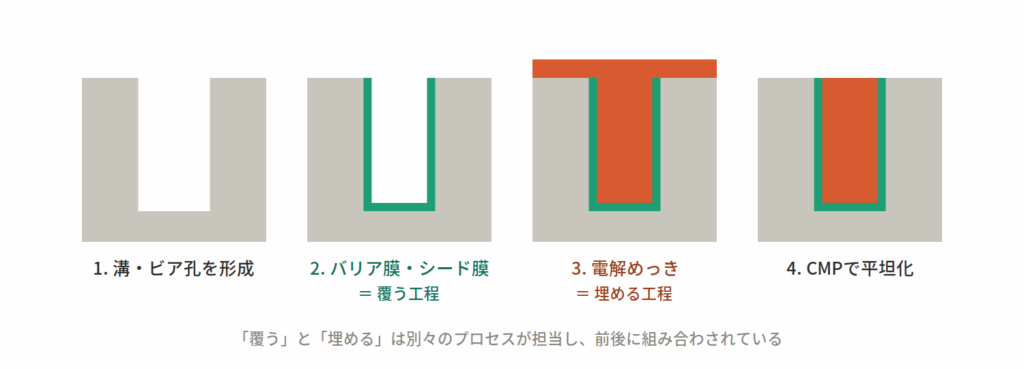
ここで注目したいのが、バリアメタルとシード膜の役割です。バリアメタルは絶縁膜へのCuの拡散を防ぎ、シード膜は電解めっきの起点となります。どちらも溝の底から側壁まで、薄く連続的に覆われていなければ機能しません。シード膜が溝の中に十分に付いていなければ、その先の埋め込み自体が成立しないからです。
従来型のCuダマシンプロセスでは、この工程にスパッタリング(PVD)が広く使われてきました。配線材料の主流がAlからCuに移り、ダマシン構造とめっきによる埋め込みに変わったあとも、シード層とバリア層(Ta(N)など)の形成にはスパッタプロセスが使われ続けています。PVDは現在も重要な手法ですが、先端配線ではALD、CVDなどを組み合わせる例もあります。
つまりダマシンプロセスは、「覆う」工程と「埋める」工程を明確に分けて組み合わせたプロセスだと言えます。片方だけでは配線はできません。
そして微細化が進むにつれ、この「覆う」工程の難易度は上がり続けています。溝が狭く深くなるほど、薄く連続的に側壁を覆うことが難しくなるからです。段差被覆性への要求が厳しくなり続けている領域でもあります。
用途から選ぶ
バリア膜・絶縁膜・ライナー → コンフォーマル成膜
穴の内壁を薄く均一に覆いたい場合は、ALDが第一選択です。膜厚がサイクル数で決まるため、nmオーダーの設計値をそのまま実現できます。アスペクト比が高いほど、他の手法との差は開きます。
配線・電極の埋め込み → ボトムアップめっき、CVD
穴を完全に充填したい場合は、ボトムアップ成膜が必要です。銅配線であればダマシンプロセスの電解めっきです。この場合、埋め込みの前段としてバリア膜とシード膜を溝の内壁に形成する工程が別途必要になります。材料によってはCVDも選択肢になります。
MEMS・センサ・多孔質体 → ALD
複雑な三次元構造や多孔質材料では、ガスが到達できることがそのまま成膜可能性につながります。粉体や多孔質体への成膜については、別記事で詳しく扱っています。
→ 粉体への原子層堆積(ALD)技術:次世代高機能材料を創出するコンフォーマルコーティング
研究開発の少量・試作 → 卓上ALDという選択肢
量産ラインを前提とした装置と、研究開発で数枚のウエハーを試したい場合とでは、最適解が変わります。少量・試作段階であれば、卓上サイズの研究開発用ALD装置という選択肢があります。設置スペースを取らず、条件出しの自由度が高いことが利点です。
→ ALD装置とは?原理や成膜プロセス・装置の選び方まで解説
→【大学・研究室向け】限られたスペースで成膜環境を構築!小型成膜装置のカスタマイズ
まずはALD・スパッタリングのテスト成膜で確かめる
ここまで見てきたとおり、微細構造への成膜は「どの手法を選ぶか」だけでは決まりません。同じALDでも、対象のアスペクト比によって必要な曝露量は大きく変わります。
だからこそ、装置の導入を検討している段階であれば、自分のサンプルで一度試してみるのが最短です。
菅製作所では、デモ機を用いた有償のテスト成膜サービスをご用意しています。ご来社いただき装置説明を含めて実施する方法と、サンプルをお預かりして当社で成膜する方法の2通りからお選びいただけます。
装置導入を前提としないご依頼にも有償で対応していますが、処理量や膜質保証には一定の制限があります。
まとめ
微細構造の穴の中への成膜について、押さえるべき点を整理します。
まず「覆う」のか「埋める」のかを決める。 バリア膜・絶縁膜・ライナーなら覆う、配線・電極なら埋める。求める結果が違えば、最適な手法も変わります。
覆うならALD。 自己制限反応により、十分な曝露が確保できれば形状によらず膜厚差を抑えられます。アスペクト比10³オーダーの細孔でも均一被覆が実証されています。
ただし必要な曝露量はアスペクト比が高いほど急に増える。 平坦基板のレシピは流用できません。曝露条件とパージ条件の再設計が前提です。
埋めるならボトムアップ。 コンフォーマル成膜では、合流部にシームが残ったり、曝露不足でピンチオフしてボイドが生じたりします。ダマシンプロセスでは添加剤の働きによって、意図的に穴の底の成長を速めています。
両者は分業関係にある。 ダマシンプロセスでは、バリア膜とシード膜を「覆う」工程と、Cuを「埋める」工程が組み合わされています。片方だけでは配線は成立しません。
菅製作所は1946年に創業し、1993年から真空装置・真空機器の製造を開始しました。2010年にはALD装置の開発・製造・販売を開始し、大学・研究機関を中心とする研究開発を支援しています。研究目的に応じた装置のカスタマイズ、導入前のテスト成膜にも対応しています。
微細構造への成膜でお困りの際は、お気軽にご相談ください。
参考文献
吉田武史「プラズマALDによる低温成膜技術」『表面技術』68巻12号, 2017, pp.679–682.
https://www.jstage.jst.go.jp/article/sfj/68/12/68_679/_pdf/-char/ja
上野和良「半導体集積回路の配線に用いる銅めっき膜の不純物」『表面技術』63巻4号, 2012, pp.227–232.
https://www.jstage.jst.go.jp/article/sfj/63/4/63_227/_pdf/-char/en
中村友二「LSIの配線技術と表面科学」『表面科学』35巻5号, 2014, pp.236–243.
https://www.jstage.jst.go.jp/article/jsssj/35/5/35_236/_pdf/-char/ja
東京エレクトロン「新型枚葉成膜装置 Episode™ 1 ─ AI半導体の進化を促し、日常を変える技術とは」2025年。
https://www.tel.co.jp/blog/all/20250213_001.html
Gordon, R. G.; Hausmann, D. M.; Kim, E.; Shepard, J. “A Kinetic Model for Step Coverage by Atomic Layer Deposition in Narrow Holes or Trenches.” Chemical Vapor Deposition, 2003, 9(2), 73–78. https://doi.org/10.1002/cvde.200390005
Elam, J. W.; Routkevitch, D.; Mardilovich, P. P.; George, S. M. “Conformal Coating on Ultrahigh-Aspect-Ratio Nanopores of Anodic Alumina by Atomic Layer Deposition.” Chemistry of Materials, 2003, 15(18), 3507–3517. https://doi.org/10.1021/cm0303080