溝や孔、粉体、多孔質体、三次元的に入り組んだ部品。こうした「平坦でないもの」に膜を付けようとして、凹部の底や部品の裏側だけ膜が薄い、あるいはまったく付いていない。研究開発の現場でよくある壁です。
厄介なのは、この問題が「条件を追い込めば解決する」種類のものではなく、選んだ成膜手法そのものに起因しているケースが多いことです。直進性の高い手法をいくら調整しても、遮蔽された面には材料が届きにくく、均一に被覆することは困難です。
この記事では、複雑な形状に均一なコーティングを施す代表的な手法を横並びで整理したうえで、なかでも形状依存性がもっとも小さいALD(原子層堆積法)について、なぜ均一になるのか、どこまでのアスペクト比に対応できるのか、どういう条件では均一にならないのかを解説していきます。
「複雑な形状への均一なコーティング」が難しい理由
直進性の高い成膜法は凹部・裏面に回り込まない
真空蒸着やスパッタリングといったPVD(物理気相成長)では、成膜材料の粒子が蒸発源やターゲットから基板へ向かって、ほぼ直線的に飛来します。粒子の輸送が視線方向に支配されるため、基板の凹凸によって遮蔽された面には粒子の到達量が大きく減り、均一に被覆することが難しくなります。
膜がどこまで付くかを決めるのは、入射する粒子の角度分布と、基板表面に到達したあとの表面拡散です。角度分布が広ければ多少は回り込みますが、深い溝の底や部品の裏側まで十分な量を届かせることには限界があります。溝の入口付近だけが厚くなり、やがて開口部が塞がって内部に空隙が残る、いわゆるオーバーハングもここから生じます。
段差被覆性を改善する工夫としては、低圧化による垂直入射成分の増加、基板の傾斜や回転、ターゲットと基板の配置の最適化などがありますが、いずれも根本的な解決にはなりません。複雑形状での膜厚ムラは装置の調整不足ではなく、輸送機構そのものの制約に由来するからです。
→ 段差被覆性そのものについてはステップカバレッジ(段差被覆性)とは?良好にするための成膜方法も解説でも詳しく扱っています。
液系コーティングは膜厚が形状の影響を受ける
ディップコーティング(浸漬引き上げ塗布)では、液の粘度をはじめとするレオロジー特性と、引き上げ速度によって膜厚が決まります。この関係は実験的にも系統的に検証されており、引き上げ速度を変えると膜厚が変化すること、同じせん断粘度でも弾性の違いによって膜厚が変わることが報告されています。
ただし、こうした知見が前提としているのは平板を一定速度で引き上げるという条件です。実際の部品のように曲面や凹部、細長い形状があると、液の滞留、液切れ、エアの巻き込みが起き、前提そのものが崩れます。結果として膜厚が読めなくなる、というのが液系の本質的な難しさです。
「均一」には2つの意味がある — 面内均一性と段差被覆性
議論を進める前に、用語を整理しておきます。コーティングにおける「均一」には、混同されやすい2つの意味があります。
ひとつは面内均一性。基板の広がりの中で、場所による膜厚差がどれだけ小さいかを指します。ウエハー面内の膜厚分布などがこれにあたります。
もうひとつが段差被覆性、コンフォーマル性です。凹凸のある構造に対して、平坦部と凹部の底、側壁とで膜厚がどれだけ揃っているかを指します。「複雑な形状に均一に」という要求は、正確にはこちらの話です。
面内均一性が良くても段差被覆性が悪い手法はいくらでもあります。逆も然りです。仕様を決めるときは、どちらを求めているのかを明確にしてください。
→ 面内分布についてはALD(原子層堆積)の「面内分布」徹底解説:原理・重要性・課題で掘り下げています。
複雑形状でも均一に被覆できる主要な工法
ここからは、複雑形状に対応できる代表的な4つの手法を、原理の違いに注目して整理します。
ALD(原子層堆積法)— nmオーダーで形状にほぼ依存しない
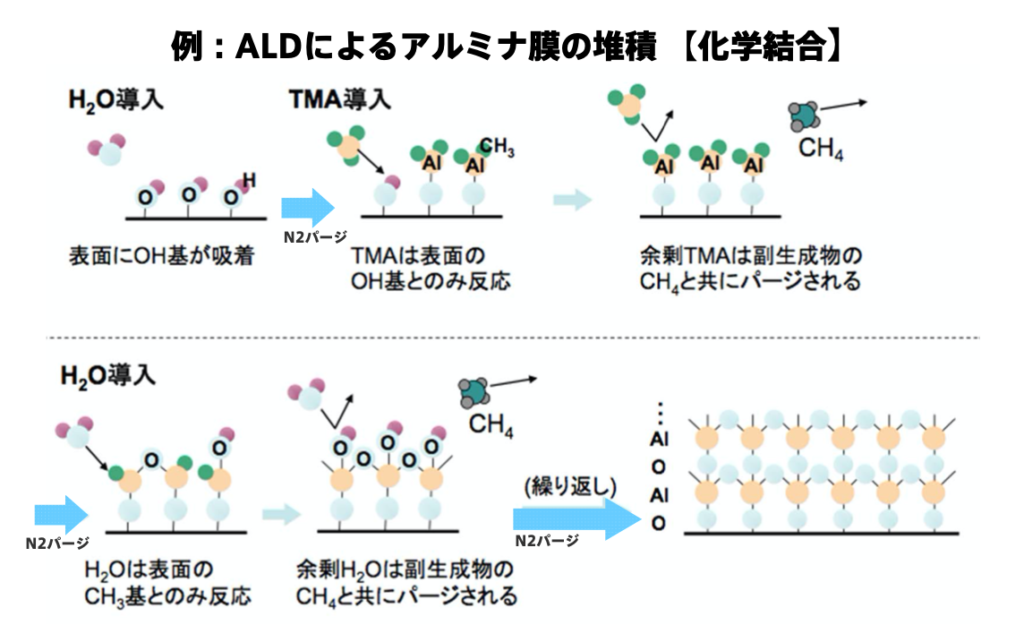
ALDは、2種類以上の反応物(前駆体)を同時ではなく交互に供給する気相成膜法です。それぞれの反応が表面で自己制限的に進行し、表面の反応サイトを使い切った時点で止まります。そのため1サイクルあたりの成長量が決まっており、膜厚はサイクル数で制御します。
従来のCVDやPVDと比べたときの特徴は、ピンホールのない高いバリア性、良好なステップカバレッジ、膜厚制御性の高さ、そして膜厚分布の良さです。2007年にIntelが45nm世代CPUのHigh-kゲート絶縁膜工程に採用して以降、先端半導体ラインで急速に普及しました。
→ 基本原理はALD(原子層堆積法)とは?半導体製造における役割・装置も紹介で詳しく解説しています。
CVD(化学気相成長法)— 速いが、条件次第で被覆性が落ちる
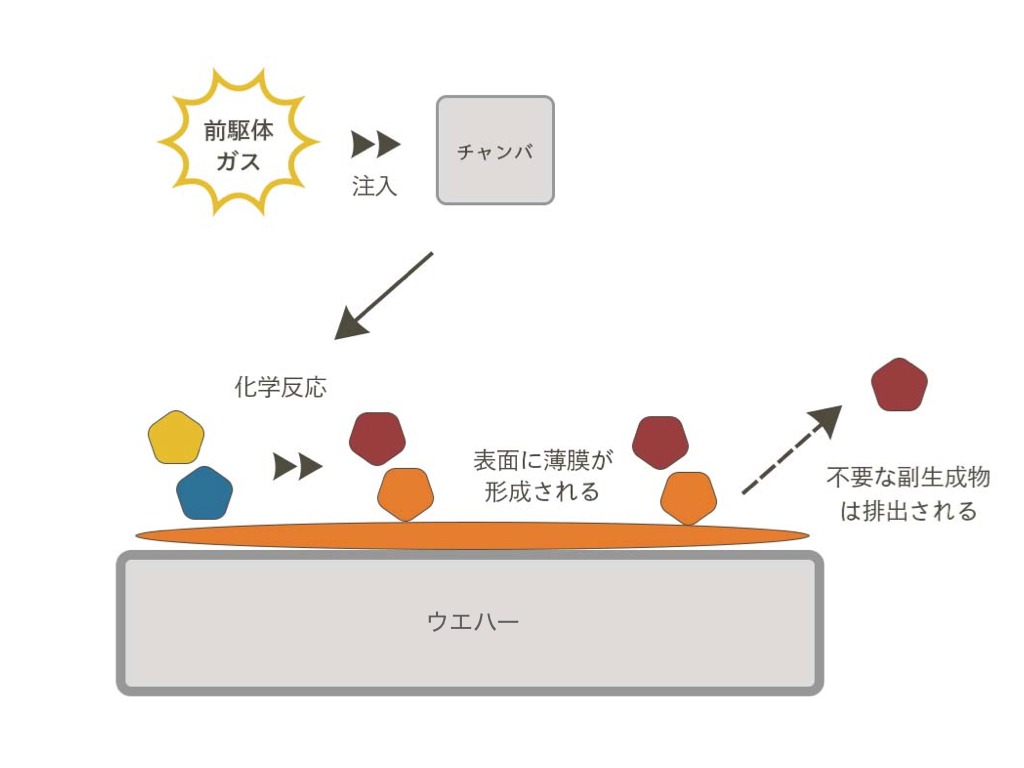
CVDは原料ガスを反応させて膜を堆積させる手法で、ALDより成膜速度が速いことが大きな利点です。段差被覆性も、一般に通常のライン・オブ・サイト型PVDと比べれば優れています。
ただしALDのように「形状に依存しない」わけではありません。CVDでは原料の供給と表面反応が同時に進むため、供給量が膜厚に反映されます。構造の奥ほど原料が届きにくくなれば、そのぶん膜が薄くなります。
つまりCVDの被覆性はプロセス条件で作り込むものであり、ALDのように自己制限反応によって保証されるものではありません。
電着塗装 — 電流分布の自己制御で凹部に回り込む
CVDは原料ガスを反応させて膜を堆積させる手法で、ALDより成膜速度が速いことが大きな利点です。段差被覆性も、一般に通常のライン・オブ・サイト型PVDと比べれば優れています。
ただしALDのように「形状に依存しない」わけではありません。CVDでは原料の供給と表面反応が同時に進むため、供給量が膜厚に反映されます。構造の奥ほど原料が届きにくくなれば、そのぶん膜が薄くなります。
つまりCVDの被覆性はプロセス条件で作り込むものであり、ALDのように自己制限反応によって保証されるものではありません。
無電解ニッケルめっき — 電流を使わないため厚みムラが生じにくい
無電解ニッケル-りんめっきは、外部電源を使わず、化学的な還元反応で金属皮膜を析出させます。電流を流さないため、電流集中に起因する厚みムラが生じにくくなります。めっき液が行き渡る箇所であれば、パイプの内面や細かいネジ部にもほぼ均一に付きます。
膜厚については日本産業規格に規定があり、JIS H 8645では最小厚さによって1級から7級までの7等級が定められています。1級が最小厚さ3µm、以下5µm、10µm、15µm、20µm、30µm、7級が50µmです。同規格の適用対象は、鉄、銅、アルミニウムおよびそれらの合金の素地上に、防食性や耐摩耗性を目的として施したものとされています。
なお、これはあくまで規格の適用範囲であり、技術的にめっきが可能な素材の範囲とは別です。樹脂などへの適用は前処理を含めた別の検討が必要になります。
4工法の比較
| ALD | CVD | 電着塗装 | 無電解Niめっき | |
|---|---|---|---|---|
| 典型的な膜厚 | 数nm〜数百nm | 数十nm〜数µm | 数µm〜数十µm | 3〜50µm(JIS等級) |
| 段差被覆性 | 極めて高い(曝露量次第) | 高い(条件依存) | 高い(導電体に限る) | 高い(液が届く範囲) |
| 粉体・多孔質 | 対応可(撹拌機構が必要) | 条件により可 | 困難 | 対応可 |
| 対応素材 | 素材を選びにくい | 耐熱性による制約 | 導電体のみ | 鉄・銅・アルミ系 |
| 成膜速度 | 遅い | 速い | 速い | 中 |
| 主な用途 | 半導体、電池、触媒、光学 | 半導体、保護膜 | 自動車部品の防錆 | 機械部品の防食・耐摩耗 |
※上記は各手法の一般的な傾向を整理したものです。実際の値はプロセス条件・装置・材料により変動します。
なぜALDが最も均一なのか — 自己飽和反応と段差被覆性
ここからが本題です。ALDが複雑形状に強いことは知られていますが、「なぜ」「どこまで」を説明した情報は多くありません。
表面が飽和したら反応が止まる、という性質
ALDの1サイクルは、前駆体の供給 → パージ → 反応剤の供給 → パージ、という4ステップで構成されます。
鍵になるのは、それぞれの供給ステップで起きる反応が自己制限的である点です。反応物は基板表面の反応サイトと反応しますが、サイトを使い切ってしまえばそれ以上は反応しません。余分に供給しても膜は厚くなりません。
この性質が意味するのは、「十分な量を供給しさえすれば、供給量のばらつきが膜厚のばらつきになりにくい」ということです。十分な曝露と自己制限反応が成立していれば、平坦部でも深い溝の底でも、膜厚の差を抑えられます。
形状依存性が小さい理由は、突き詰めればこの一点に集約されます。
ただし、実際の均一性は曝露量だけで決まるわけではありません。表面反応の飽和挙動、基板表面での核生成のしやすさ、プロセス温度なども関わります。素材や膜種によっては、成膜初期に膜が島状に成長して連続膜になりにくいこともあります。
アスペクト比が上がると、必要な曝露量は急激に増える
ALDの1サイクルは、前駆体の供給 → パージ → 反応剤の供給 → パージ、という4ステップで構成されます。
鍵になるのは、それぞれの供給ステップで起きる反応が自己制限的である点です。反応物は基板表面の反応サイトと反応しますが、サイトを使い切ってしまえばそれ以上は反応しません。余分に供給しても膜は厚くなりません。
この性質が意味するのは、「十分な量を供給しさえすれば、供給量のばらつきが膜厚のばらつきになりにくい」ということです。十分な曝露と自己制限反応が成立していれば、平坦部でも深い溝の底でも、膜厚の差を抑えられます。
形状依存性が小さい理由は、突き詰めればこの一点に集約されます。
ただし、実際の均一性は曝露量だけで決まるわけではありません。表面反応の飽和挙動、基板表面での核生成のしやすさ、プロセス温度なども関わります。素材や膜種によっては、成膜初期に膜が島状に成長して連続膜になりにくいこともあります。
超高アスペクト比の細孔でも均一被覆は実証されている
では、どこまでのアスペクト比に対応できるのか。
Elamらは、陽極酸化アルミナ膜を対象にした検証を行っています。この膜は細孔径65nm、長さ50µm、つまり長さと径の比がおよそ10³オーダーという極端な構造です。研究では、十分な反応物曝露時間を確保することで、この細孔内部を酸化アルミニウム膜で均一に被覆できることが、断面SEM観察によって確認されました。
さらに酸化亜鉛の成膜については、EPMA(電子線マイクロアナライザ)による亜鉛の濃度プロファイル測定が行われ、曝露時間を長くするにつれて成膜が細孔の奥へと段階的に浸透していく様子が捉えられています。
アスペクト比10³オーダーという領域でも、条件さえ整えばALDは均一に付く。これがALDの段差被覆性を語るうえでの一つの到達点です。ただしこれは特定の陽極酸化アルミナ細孔と特定のALD化学系での実証であり、あらゆるALDプロセスの到達限界を示すものではありません。
粉体・多孔質材料への全周囲コーティング
粉体や多孔質体は、複雑形状の極端なかたちです。粒子の全表面を被覆するには、粒子同士が凝集したり堆積したりせず、常に反応ガスに触れる状態を保つ必要があります。このため、流動層方式や回転・振動方式など、粉体を撹拌しながら成膜する機構が用いられます。
→ 粉体への原子層堆積(ALD)技術:次世代高機能材料を創出するコンフォーマルコーティング
ALDでも均一にならない条件
公平を期すために、うまくいかないケースも挙げておきます。ALDは万能ではありません。
パージ不足。 前駆体が排気しきれていない状態で反応剤を供給すると、気相で反応が起きてしまいます。これはもはやALDではなくCVD的な成長であり、自己制限性が失われて膜厚が供給量に依存し始めます。深い構造ほどパージに時間がかかるため、高アスペクト比のサンプルでは供給時間だけでなくパージ時間の延長も必要です。
温度条件の逸脱。 低すぎれば前駆体が凝縮し、あるいは反応が完結しません。高すぎれば熱分解を起こします。いずれの場合も自己制限性が崩れます。
深部での反応物の枯渇。 曝露量が不足していると、孔の入口付近で消費され、奥まで届きません。
核生成の遅れ。 基板の材質や表面状態によっては、成膜初期に膜が付きにくく、連続膜になるまでに余分なサイクルを要することがあります。
ガスが物理的に到達できない構造。 閉じた空隙、密閉された内部にはALDでも成膜できません。これは自明ですが、意外と見落とされます。
目的と対象物から選ぶ
ここまでの内容を、選定の実務に落とし込みます。
素材で絞る
まず素材で候補が絞れます。電着塗装は通電が前提なので、樹脂やセラミックスには使えません。無電解ニッケルめっきはJIS上、鉄・銅・アルミニウムおよびそれらの合金が対象です。
ALDとCVDは素材の導電性を問いませんが、プロセス温度に耐えられるかが制約になります。耐熱性の低い基材には、プラズマを利用して反応を促進するプラズマ援用ALDなど、より低温での成膜が可能な手法を検討することになります。
必要な膜厚で絞る
膜厚だけでなく、形状と組み合わせて考えるのが実務的です。
- nmオーダーで、かつ複雑形状:ALDが有力。数nmの精度が必要な界面制御、バリア層、触媒修飾など
- nm〜µmで、形状が単純:CVD、スパッタも十分な選択肢
- µm〜数十µm:電着塗装、無電解めっき
膜厚レンジが違えば求められる機能も違います。nmオーダーの膜に防錆を期待するのは筋が違いますし、逆にµmの塗膜で電子デバイスの界面を制御することもできません。
目的で絞る
防錆や耐摩耗であれば、µmオーダーのめっき・塗装が現実的です。絶縁、ガスバリア、界面制御、触媒表面の修飾、濡れ性の制御といった機能性の付与では、ALDのnmオーダーの精密制御が効きます。
数量・ロットで絞る
見落とされがちですが重要な観点です。量産ラインを前提とした手法と、研究開発で数個のサンプルを試したい場合とでは、最適解が変わります。
少量・試作段階であれば、卓上サイズの研究開発用ALD装置という選択肢があります。設置スペースを取らず、条件出しの自由度が高いことが利点です。
→ ALD装置とは?原理や成膜プロセス・装置の選び方まで解説
迷ったら「ALDのテスト成膜」を
ここまでALDの高い段差被覆性と、アスペクト比に応じた条件設定の重要性について解説してきました。しかし、自社の扱うサンプル(特殊な立体構造、極小のトレンチ、多孔質体や粉体など)に対して本当に思い通りのコーティングができるかどうかは、実際にやってみなければわからない部分もあります。カタログスペックや文献のデータだけで判断するのではなく、「自分のサンプルで実証する」ことが研究開発や実用化への最短ルートです。
そこで有効なのが、装置導入前に行うテスト成膜サービスです。当社では、ご来社いただき装置説明を含めて実施する方法と、サンプルをお預かりして当社で成膜する方法の2通りをご用意しています。
まとめ
複雑な形状に均一なコーティングを施すうえで、押さえるべき点を整理します。
「均一」を2つに分けて考える。 面内均一性と段差被覆性は別の概念です。複雑形状の話をしているなら、求めているのは段差被覆性です。
形状依存を最小化したいならALD。 自己制限的な表面反応により、ガスが到達できる場所であれば形状によらず同じ膜厚になります。アスペクト比10³の細孔でも均一被覆が実証されています。
ただしアスペクト比の2乗で曝露量が必要になる。 平坦基板のレシピは流用できません。パルス時間とパージ時間の再設計が前提です。
膜厚レンジで手法は決まる。 nmならALD、µmなら電着塗装や無電解めっき。目的と必要膜厚から逆算してください。
迷ったらテスト成膜。 カタログスペックではなく、自分のサンプルで確認するのが最短です。
菅製作所は1946年の創業以来、真空装置・真空機器の製造に取り組んできました。研究開発用の小型ALD装置を中心に、大学や研究機関での導入実績を多数有しています。研究目的に応じた装置のカスタマイズ、導入前のテスト成膜にも対応しています。
複雑な形状への成膜でお困りの際は、お気軽にご相談ください。
引用文献
吉田武史「プラズマALDによる低温成膜技術」『表面技術』68巻12号, 2017, pp.679-682. https://www.jstage.jst.go.jp/article/sfj/68/12/68_679/_pdf/-char/ja
川島正一郎「電着塗装の特長と問題点」『高分子』14巻7号, 1965, p.538. https://www.jstage.jst.go.jp/article/kobunshi1952/14/7/14_7_538/_pdf/-char/ja
大藪権昭「新しい塗料と塗装シリーズ(5) 電着塗装」『金属表面技術』28巻6号, 1977, p.306. https://www.jstage.jst.go.jp/article/sfj1950/28/6/28_6_306/_pdf/-char/ja
森教安, 野島直典, 山本剛宏, 中村喜代次「高分子流体のディップコーティングにおける膜厚に対する引き上げ速度とレオロジー特性の影響」『繊維学会誌』56巻6号, 2003, p.T21. https://www.jstage.jst.go.jp/article/transjtmsj1972/56/6/56_6_T21/_article/-char/ja/
日本規格協会「JIS H 8645:1999 無電解ニッケル-りんめっき」
https://kikakurui.com/h8/H8645-1999-01.html
Gordon, R. G.; Hausmann, D. M.; Kim, E.; Shepard, J. “A Kinetic Model for Step Coverage by Atomic Layer Deposition in Narrow Holes or Trenches.” Chemical Vapor Deposition, 2003, 9(2), 73–78. https://doi.org/10.1002/cvde.200390005
Elam, J. W.; Routkevitch, D.; Mardilovich, P. P.; George, S. M. “Conformal Coating on Ultrahigh-Aspect-Ratio Nanopores of Anodic Alumina by Atomic Layer Deposition.” Chemistry of Materials, 2003, 15(18), 3507–3517. https://doi.org/10.1021/cm0303080
参考文献
Cremers, V.; Puurunen, R. L.; Dendooven, J. “Conformality in atomic layer deposition: Current status overview of analysis and modelling.” Applied Physics Reviews, 2019, 6(2), 021302. https://doi.org/10.1063/1.5060967
George, S. M. “Atomic Layer Deposition: An Overview.” Chemical Reviews, 2010, 110(1), 111–131. https://doi.org/10.1021/cr900056b